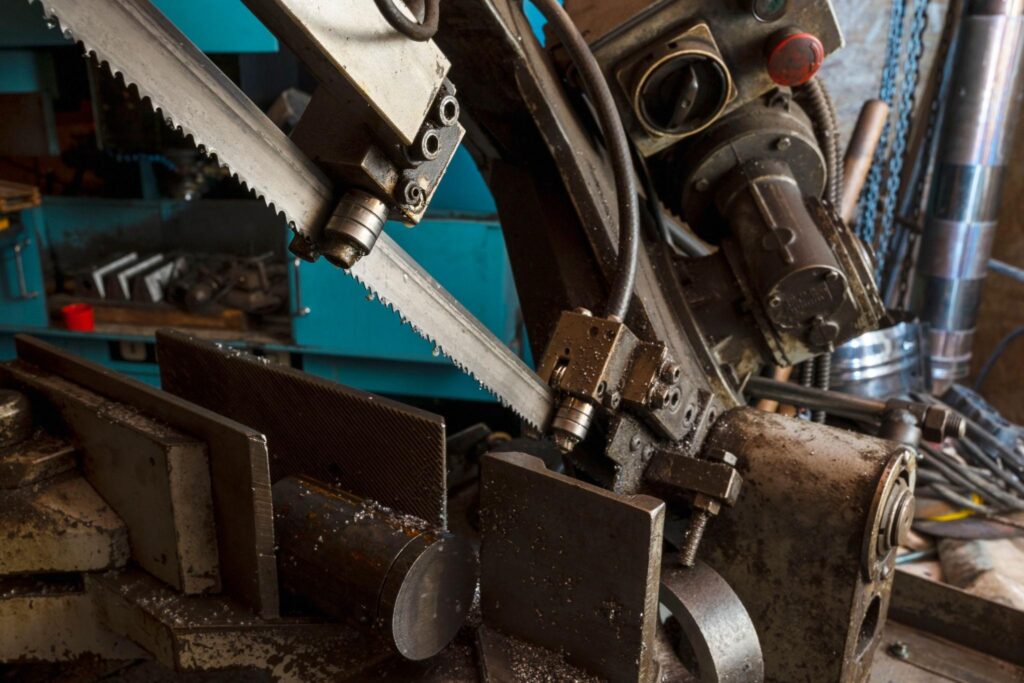
Ленточнопильный станок по металлу: модельный кейс выбора оборудования для производства
Когда производству регулярно приходится резать металлический прокат, трубы, профили, круги, уголки или заготовки под последующую механообработку, обычная отрезная пила постепенно становится ограничением.
На небольших объёмах можно работать ручным инструментом или компактным станком. Но когда количество резов увеличивается, появляется необходимость в повторяемости размеров, стабильной геометрии реза, снижении расхода материала и нормальной организации рабочего процесса.
В таких задачах одним из наиболее рациональных решений становится ленточнопильный станок по металлу.
Ниже разберём модельный производственный сценарий: как определить требования к станку, какой класс оборудования выбрать, на какие характеристики смотреть и почему при покупке оборудования из Китая важно подбирать не просто «станок с нужным диаметром реза», а полноценный комплект под конкретную технологию.
Важно: расчёты ниже являются модельным примером для понимания экономики. Фактическая производительность, стоимость реза, расход полотен, зарплата оператора и себестоимость зависят от конкретного оборудования, материала и режима работы.


1. Задача: производству нужно регулярно резать металл
Представим типовую ситуацию.
Есть небольшое или среднее производство металлоконструкций. Предприятие получает металлический прокат и перед дальнейшей сваркой или механообработкой должно подготовить большое количество заготовок.
В работе используются:
- профильная труба;
- круглый прокат;
- квадрат;
- прямоугольный профиль;
- уголок;
- швеллер;
- различные стальные заготовки.
Часть деталей требуется просто отрезать под 90°, а часть — под определённым углом.
При этом задача заключается не только в том, чтобы физически разрезать металл.
Нужно обеспечить:
- одинаковую длину партии;
- минимальный разброс размеров;
- стабильный прямой рез;
- нормальный ресурс полотна;
- безопасную фиксацию заготовки;
- возможность работать несколько часов в смену;
- приемлемую себестоимость одного реза.
Именно здесь ленточнопильный станок начинает давать серьёзное преимущество.
2. Как работает ленточнопильный станок по металлу
Принцип относительно простой.
Замкнутое пильное полотно движется по двум шкивам, проходя через направляющие в зоне резания. Заготовка фиксируется в тисках, после чего пильная рама перемещается относительно материала с заданной скоростью подачи.
Зубья полотна постепенно снимают металл по линии реза.
В зависимости от конструкции станка подача рамы может осуществляться:
- вручную;
- гидравлически;
- полуавтоматически;
- автоматически.
Современная конструкция включает не только двигатель и пильную ленту. На результат влияют жёсткость рамы, точность направляющих, механизм натяжения полотна, тиски, система охлаждения и настройки скорости.
Именно поэтому выбирать ленточнопильный станок только по мощности двигателя — ошибка.
3. Что будем резать в нашем модельном кейсе
Предположим, что основная номенклатура выглядит следующим образом:
| Заготовка | Примерный размер | Основная задача |
|---|---|---|
| Профильная труба | 60×40 мм | серийный раскрой |
| Профильная труба | 80×80 мм | заготовки под сварку |
| Круг | Ø50 мм | мерная резка |
| Круг | Ø80 мм | подготовка деталей |
| Уголок | 50–75 мм | производство конструкций |
| Швеллер | до среднего типоразмера | заготовка |
Это уже существенно отличается от ситуации, когда станок нужен для периодического бытового реза.
При ежедневной работе важны не только максимальные размеры зоны резания, но и:
- ресурс;
- жёсткость;
- скорость полотна;
- качество фиксации;
- система охлаждения;
- возможность автоматизации подачи.
Для серийной работы автоматическая или полуавтоматическая модель может оказаться значительно интереснее ручной даже при более высокой первоначальной стоимости.
4. Какой ленточнопильный станок выбрать: ручной, полуавтомат или автомат
Ручной
Ручной станок подходит, если количество резов относительно небольшое.
Оператор самостоятельно устанавливает материал, фиксирует его, запускает рез и контролирует процесс.
Плюсы:
- более простая конструкция;
- относительно невысокая стоимость;
- меньше требований к автоматизации;
- удобно для мастерских и небольших производств.
Минус очевиден: производительность сильно зависит от оператора.
Полуавтоматический
Для производства это уже более интересный вариант.
Оператор устанавливает и фиксирует заготовку, после чего станок выполняет основной цикл резки автоматически.
Преимущества:
- стабильнее подача;
- меньше физической нагрузки;
- выше повторяемость;
- удобнее работа сериями;
- проще выдерживать одинаковый режим.
Для производства, где резка выполняется каждый день, полуавтомат часто становится разумным компромиссом между ценой и производительностью.
Автоматический
Если требуется большое количество одинаковых заготовок, появляется смысл рассматривать автомат.
В такой системе можно организовать:
подача материала → фиксация → рез → отвод/повторная подача → следующий рез.
Особенно это актуально для:
- серийного производства;
- трубных заготовок;
- профиля;
- металлоконструкций;
- массовой подготовки деталей под сварку;
- предприятий, где требуется много одинаковых отрезков.
На рынке существуют комплексы, рассчитанные в том числе на пакетную резку одинаковых профилей и труб.
5. Главный параметр — не мощность, а размер заготовки
Это один из самых важных моментов при подборе.
Условная ошибка выглядит так:
«Нам нужен станок помощнее — давайте возьмём модель на 5,5 кВт».
Но двигатель сам по себе не говорит, сможет ли оборудование нормально работать с вашей номенклатурой.
Сначала нужно определить максимальное сечение заготовки.
Причём необходимо учитывать разные формы.
Например:
- круг Ø100 мм;
- труба 100×100 мм;
- прямоугольник 150×80 мм;
- уголок;
- швеллер.
Для них требуется разная рабочая зона.
При резке под углом доступная вместимость может дополнительно уменьшаться.
Поэтому при подборе нужно проверять характеристики минимум для:
90° + наиболее часто используемый угол реза.
Такой подход позволяет не оказаться в ситуации, когда заявленный производителем максимальный размер существует только для идеального прямого реза.
6. Полотно — половина результата
Можно купить хороший станок и всё равно получать плохой рез.
Причина часто находится не в станке, а в пильном полотне.
Для металлических заготовок используются разные варианты полотен, в том числе биметаллические и полотна с твердосплавными зубьями.
При выборе учитывают:
- материал;
- твёрдость;
- размер заготовки;
- сплошное или полое сечение;
- толщину стенки;
- необходимую производительность;
- требуемый ресурс.
Особенно важен шаг зуба.
Слишком мелкий шаг может приводить к забиванию стружкой.
Слишком крупный — к повышенной нагрузке на отдельные зубья и проблемам при работе с тонкостенным профилем.
Для труб и профиля ситуация ещё интереснее: в резе должно находиться достаточное количество зубьев, иначе возрастает вероятность вибраций и повреждения полотна.


7. Скорость полотна и подача
Следующий параметр — скорость движения полотна.
И здесь действует простое правило:
быстрее — не всегда производительнее.
Для разных металлов и разных сечений требуются свои режимы.
При чрезмерной скорости можно получить:
- перегрев;
- ускоренный износ зубьев;
- снижение ресурса полотна;
- ухудшение качества поверхности.
При неправильной подаче возможны обратные проблемы:
- вибрация;
- уход реза;
- перегрузка зубьев;
- нестабильная стружка;
- преждевременный выход полотна из строя.
Режим необходимо подбирать с учётом материала, сечения, полотна и рекомендаций его производителя. При запуске новой номенклатуры разумно выполнять пробный рез и корректировать параметры по фактической стружке, вибрации и качеству реза.
8. Зачем нужна СОЖ
Для регулярной резки металла система охлаждения — далеко не бесполезная дополнительная опция.
СОЖ помогает:
- отводить тепло;
- снижать нагрев полотна;
- уменьшать трение;
- вымывать стружку из зоны резания;
- увеличивать ресурс инструмента;
- стабилизировать процесс.
Особенно это важно при работе с нержавеющей сталью, легированными материалами и при продолжительных серийных циклах.
При подборе оборудования из Китая поэтому важно спрашивать не только:
«Есть ли охлаждение?»
но и:
какая система охлаждения используется, какова её производительность и входит ли она в стандартную комплектацию?
9. Модельный кейс: производство увеличивает объём заготовительной резки
Теперь перейдём к самой сути кейса.
Предположим, производство раньше использовало универсальный отрезной инструмент и выполняло примерно 60–80 резов за смену.
По мере роста заказов возникли проблемы:
- оператор тратит много времени на каждую заготовку;
- размеры приходится дополнительно контролировать;
- часть деталей требует дополнительной обработки торца;
- расход абразивных материалов растёт;
- рабочее место постоянно занято операциями по подготовке проката.
Компания принимает решение выделить резку металла в отдельную технологическую операцию.
Требования к оборудованию
Формируем техническое задание:
Тип: горизонтальный ленточнопильный станок по металлу.
Заготовки:
- круг;
- профильная труба;
- квадрат;
- уголок;
- сортовой прокат.
Основной рез: 90°.
Дополнительно: возможность резки под углом.
Режим: ежедневная работа.
Производительность: серийная подготовка заготовок.
Оснащение:
- гидравлическая подача;
- тиски;
- система СОЖ;
- регулировка скорости полотна;
- система натяжения;
- щётка очистки полотна;
- рольганг или возможность его подключения;
- защитные кожухи;
- аварийная остановка.
Такое ТЗ уже позволяет искать оборудование предметно, а не листать каталог по принципу «понравился внешний вид».
10. Почему рольганг может оказаться важнее лишней мощности
Это хороший пример того, как правильно смотреть на оборудование.
Если станок способен резать тяжёлый прокат, но оператор вынужден вручную перемещать длинные трубы и профили, часть производительности теряется ещё до начала реза.
Поэтому при длинномерном материале стоит рассматривать:
- входной рольганг;
- выходной рольганг;
- измерительную систему;
- ограничитель длины;
- автоматическую подачу;
- пакетный зажим.
В некоторых производственных линиях роликовые столы становятся полноценной частью технологического процесса.


11. Модельная экономика
Теперь условно предположим, что после организации отдельного участка производство может выполнять 120 резов за смену вместо 70.
Это не означает автоматически, что прибыль увеличится в 2 раза.
Нужно смотреть на весь процесс.
Например, дополнительная производительность позволяет:
- быстрее готовить заготовки;
- сократить очередь перед сваркой;
- уменьшить простои;
- освободить универсального оператора;
- быстрее закрывать заказы;
- брать дополнительные объёмы.
Именно поэтому экономика ленточнопильного станка должна считаться не только через стоимость одного реза.
Нужно оценивать пропускную способность участка.
Допустим:
120 резов × 22 рабочих дня = 2640 резов в месяц.
Если оборудование позволяет производству увеличить выпуск готовых изделий хотя бы на несколько процентов, эффект может оказаться существенно выше прямой экономии на одном резе.
Поэтому при подборе оборудования BIZ HUB имеет смысл считать не только стоимость самого станка, но и:
станок + оснастка + доставка + таможенное оформление + пусконаладка + расходники + производительность.
12. Что обязательно проверить перед покупкой
Перед заказом ленточнопильного станка по металлу из Китая стоит составить нормальное техническое задание.
1. Максимальный диаметр круглой заготовки
Не только максимальный заявленный размер, а рабочий размер при вашем типе материала.
2. Максимальный прямоугольный рез
Например:
200×150 мм при 90°.
3. Возможность резки под углом
Если производство работает с рамами, металлоконструкциями или нестандартными соединениями, этот параметр может быть критичным.
4. Размер полотна
Нужно знать:
- длину;
- ширину;
- толщину;
- доступность расходников.
5. Диапазон скоростей
Желательно иметь возможность адаптировать скорость под разные материалы.
6. Мощность главного привода
Мощность должна соответствовать реальной номенклатуре, а не просто быть максимальной в каталоге.
7. Подача
Ручная, гидравлическая, полуавтоматическая или автоматическая.
8. Тиски
Особенно важно, если планируется:
- пакетная резка;
- трубы;
- тонкостенный профиль;
- серийная работа.
9. СОЖ
Проверяем наличие системы, бак, насос и комплектацию.
10. Электропитание
Для промышленного оборудования часто актуально:
380 В / 50 Гц.
Но это нужно заранее согласовать с поставщиком.
13. Частая ошибка: выбирать станок только по максимальному диаметру
Допустим, в каталоге написано:
максимальный круг — 250 мм.
На первый взгляд всё отлично.
Но дальше выясняется:
- вам требуется 250 мм только один раз в месяц;
- 90% работы — профильная труба 100×100;
- нужна автоматическая подача;
- необходимо резать по 500 одинаковых заготовок;
- нужен рольганг;
- требуется несколько скоростей;
- оператор работает в одну смену.
Получается, что реальная задача — не «станок на Ø250 мм».
Она звучит совершенно иначе:
Автоматизированная подготовка профильной трубы 100×100 мм сериями по 500–1000 заготовок с повторяемой длиной.
И вот под это ТЗ уже выбирается конкретная комплектация.
14. Ленточнопильный станок или абразивная отрезка?
Оба метода имеют право на существование.
Но задачи у них разные.
Абразивная отрезка
Плюсы:
- простое оборудование;
- относительно низкий входной порог;
- удобно для небольших объёмов.
Минусы:
- больше искр;
- значительный нагрев;
- расход абразивных кругов;
- более широкий пропил;
- больше отходов;
- ограниченная автоматизация.
Ленточнопильная резка
Плюсы:
- узкий пропил;
- аккуратная подготовка заготовки;
- удобна для серийной резки;
- можно работать с разными видами проката;
- доступна автоматизация;
- удобно организовать линию подачи.
Современные руководства по выбору ЛПС также выделяют экономию материала за счёт узкого пропила и высокую повторяемость как важные преимущества технологии.
15. Где особенно полезен ленточнопильный станок по металлу
Такое оборудование востребовано там, где металлический прокат постоянно превращается в заготовки.
Например:
Металлоконструкции
Резка:
- трубы;
- уголка;
- швеллера;
- профиля.
Машиностроение
Подготовка заготовок перед:
- токарной обработкой;
- фрезеровкой;
- сверлением;
- сваркой.
Производство мебели из металла
Резка труб и профилей для:
- каркасов;
- стеллажей;
- столов;
- стоек.
Сварочные производства
Ленточнопильный станок становится первым этапом:
прокат → мерная резка → подготовка торца → сварка → зачистка → окраска.
Производство серийных деталей
Если каждый заказ требует десятки или сотни одинаковых заготовок, автоматическая подача способна значительно упростить процесс.
16. Как BIZ HUB может подобрать станок из Китая
Покупка ленточнопильного станка — это как раз тот случай, когда выбирать оборудование только по фотографии из каталога не стоит.
Сначала формируется техническое задание.
Нам нужны:
- материал;
- максимальный размер;
- минимальный размер;
- форма заготовки;
- количество резов в смену;
- необходимая длина заготовки;
- рез под углом или только 90°;
- требования к автоматизации;
- доступное питание;
- место установки.
После этого уже можно искать подходящие модели у китайских поставщиков и фабрик.
Для BIZ HUB логика подбора здесь простая:
не искать «самый мощный ленточнопильный станок», а искать станок, который закрывает конкретную технологическую задачу без ненужной переплаты.
При работе с китайским поставщиком также важно заранее согласовать:
- комплектацию;
- характеристики;
- расходники;
- запасные части;
- электрические параметры;
- упаковку;
- документацию;
- сертификаты;
- фото и видео готового оборудования перед отправкой.
А уже после проверки организовать доставку оборудования из Китая и таможенное оформление.


17. Что можно заказать вместе со станком
При комплектации участка не стоит забывать о вспомогательном оборудовании.
В зависимости от задачи могут понадобиться:
- рольганги;
- измерительные упоры;
- дополнительные тиски;
- запасные полотна;
- комплект направляющих;
- щётки очистки полотна;
- насос и комплектующие СОЖ;
- стружкоуборочное оборудование;
- инструмент для обслуживания;
- запасные датчики;
- расходные материалы.
Иногда именно эти позиции определяют, насколько удобно станок будет работать после установки.
18. Безопасность — отдельная часть ТЗ
Ленточнопильный станок — промышленное режущее оборудование, поэтому безопасность нельзя оставлять «на потом».
Нужно учитывать:
- защитные кожухи;
- аварийную остановку;
- надёжную фиксацию заготовки;
- защиту зоны полотна;
- правильное натяжение;
- состояние направляющих;
- удаление стружки;
- использование подходящих СИЗ;
- инструкции производителя.
Особенно опасна ситуация, когда оператор пытается вручную корректировать заготовку во время движения полотна.
Правильная организация участка должна исключать необходимость вмешательства в зону резания во время рабочего цикла.
19. Итог модельного кейса
Вернёмся к нашей задаче.
Производству нужно регулярно резать:
- трубы;
- профиль;
- круг;
- уголок;
- прокат.
Количество операций растёт, ручная отрезка становится узким местом.
Вместо покупки максимально мощного станка выбираем оборудование по реальному ТЗ:
заготовка → размер → объём → точность → автоматизация → полотно → СОЖ → подача → оснастка.
Для небольшого объёма может оказаться достаточно ручной модели.
Для ежедневной работы — полуавтомат.
Для серийной подготовки сотен одинаковых деталей — автоматическая система с подачей и рольгангами.
Именно такой подход позволяет получить оборудование, которое действительно работает на производство, а не просто занимает место в цехе.
Главное
Ленточнопильный станок по металлу — это не просто пила.
Это элемент всей заготовительной технологии.
И если правильно подобрать его под материал, сечение, объём и способ подачи, можно получить:
- стабильную длину заготовок;
- повторяемость;
- аккуратный рез;
- меньший расход материала;
- более предсказуемый расход полотен;
- снижение нагрузки на оператора;
- более высокую производительность участка.
FAQ
Для чего нужен ленточнопильный станок по металлу?
Для точной и повторяемой резки металлических труб, профилей, кругов, уголков, швеллеров и другого проката.
Что лучше — ручной или автоматический?
Для периодической работы — ручной. Для постоянной серийной резки — полуавтомат или автомат с подачей материала.
Можно ли резать трубы?
Да. Ленточнопильные станки широко применяются для резки труб и профильного проката. При этом полотно и режим должны соответствовать толщине стенки и геометрии профиля.
Можно ли резать нержавейку?
Да, но требуется правильно подобрать полотно, скорость, подачу и охлаждение.
Нужна ли СОЖ?
Для многих производственных задач система охлаждения значительно улучшает условия резания и ресурс полотна, особенно при продолжительной работе.
Можно ли купить ленточнопильный станок в Китае?
Да. Но перед заказом необходимо составить техническое задание, проверить поставщика, комплектацию, характеристики, документацию и организовать контроль оборудования перед отправкой.
Можно ли подобрать станок под конкретный металл?
Да. При подборе учитываются материал, размеры и форма заготовки, объём резки, необходимая производительность и требования к автоматизации.
Полезные материалы
Внешние источники
- Практическое руководство по выбору ленточнопильного станка и режимам резки — Sterbrust — классификация оборудования, конструкция и основные параметры выбора.
- Подбор ленточного полотна по металлу — Sterbrust — типы полотен, шаг зуба и особенности работы с различными материалами.